先说用地关。这是第一个否决项。要看地块的用地性质是否属于允许建设的工业用地或环保设施用地,不能靠“临时调整”想当然。同时要核对它和园区产业定位是否匹配,
收率掉下来,常见原因不在反应本身,而在吸收、结晶和分离这三段的物料流失。吸收环节如果吸收液浓度没控制好、循环量不足,二氧化硫来不及被充分吸收就随尾气走了
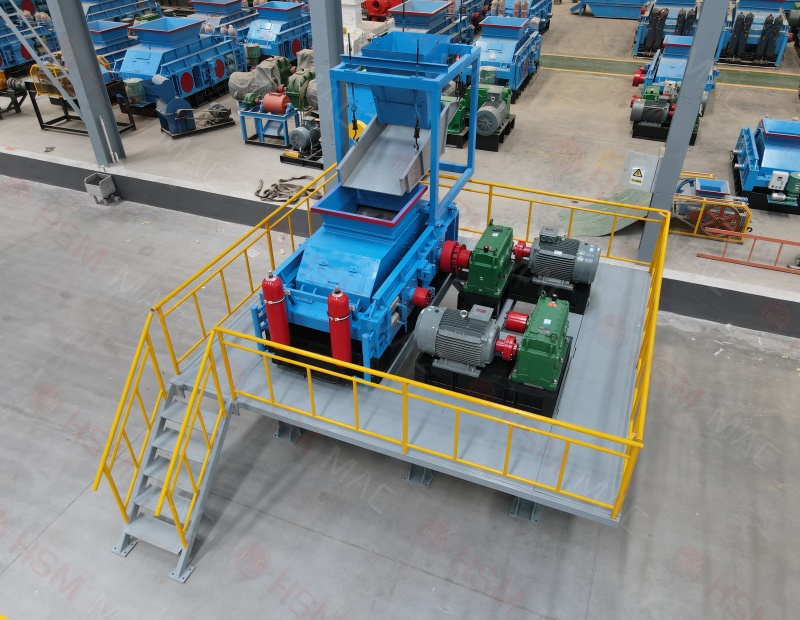
从试产到量产,设备需求出现分阶段差异并不奇怪。小批量阶段通常承担工艺验证、物料摸底和下游产物品质判断的任务,进料量有限、批次来源杂,设备需要具备较强的适
铜精矿通常是主金属来源,成分相对稳定,但不同矿源在砷、锑、铋、铅、锌等杂质上差异明显,配料时要按元素分别核算,不能只看铜品位。废杂铜能补充铜量,也常带来
报价差异的起点通常在成分与特性。危废的具体类别、含水率、热值、腐蚀性、毒性、反应性等,直接决定走哪条工艺路线、处置难度有多大、安全防护要投入多少。含水率
三元的物料价值相对较高,镍、钴等金属是回收重点。分离目标通常是把黑粉与铜铝集流体、外壳等组分尽量分开,同时减少有价金属在细粉中的损失。这类物料对破碎后的
液固比首先影响的是传质效率与酸浓度之间的平衡。液相比例提高,矿浆黏度下降,固相颗粒分散更充分,酸与黑粉接触更均匀,锂进入液相的通道更顺畅;同时也能缓解局
第一类是产废量小且分散的中小企业。这类企业单家产生的危废量往往不足以支撑一趟专车收运,若自行委托处置,运输成本和合同门槛会明显偏高,内部还要投入人力做申
动力电池是高镍正极最典型的落点,但适配是有条件的。长续航车型对重量敏感,高镍材料带来的单体能量密度提升可以直接转化为续航或减重空间,尤其在电池包体积受限
从回收到产品,主流路线是“预处理分选—浸出—除杂—萃取分离—沉淀结晶”。预处理决定黑粉品位和杂质水平,浸出把金属从固相转入液相,萃取和沉淀则决定最终产品
从产线构成看,一条完整的分离生产线通常包含上料、带电预处理、破碎、筛分、磁选、风选和除尘几个环节。上料环节负责稳定给料并控制进料粒度;带电预处理主要针对
萃取法除杂的核心,是利用镍与杂质在有机相和水相中分配比的差异,把目标杂质选择性地转移到有机相,或把镍留在水相中加以提纯。萃取剂的选择决定了分离对象和工艺